
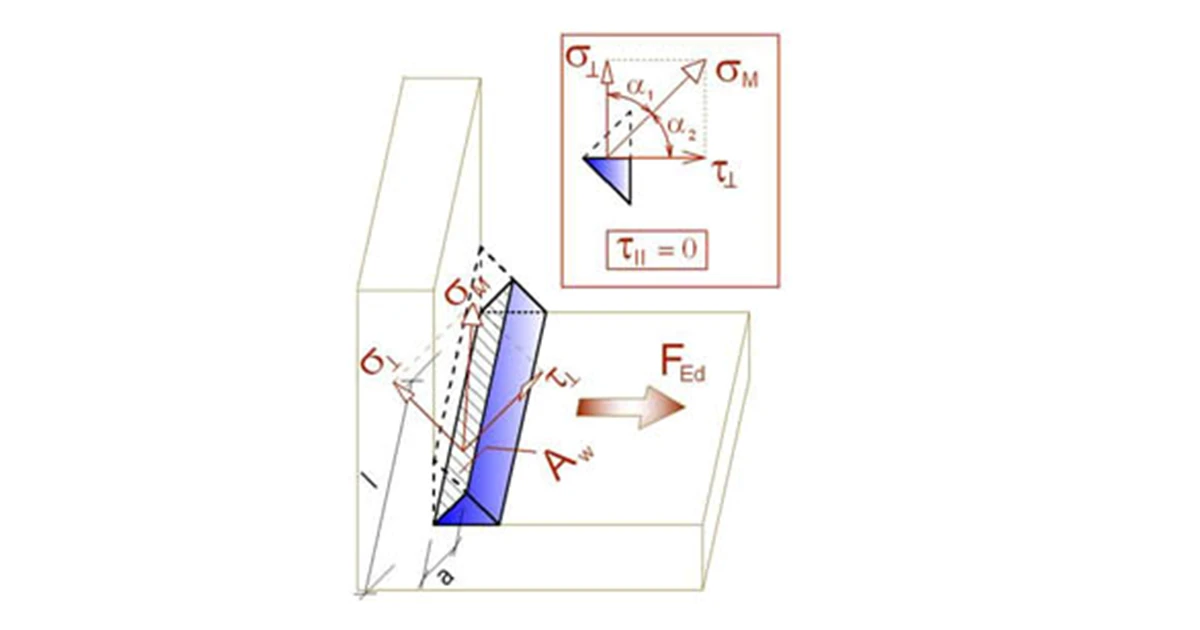


Les soudures d'angle sont vérifiées selon l'EN 1993-1-8. La résistance des soudures bout à bout est supposée identique à celle du métal de base et n'est pas vérifiée.
Soudures d'angle
Résistance de calcul
La redistribution plastique dans les soudures est utilisée pour éviter automatiquement les singularités de contrainte dans les éléments de soudure afin de redistribuer la contrainte plus loin le long de la longueur de la soudure. La résistance de la soudure correspond approximativement au calcul manuel, et la contrainte est correctement distribuée pour des cas complexes comme le soudage sur une semelle non raidie (EN 1993-1-8 – Cl. 4.10). La contrainte dans la section de gorge d'une soudure d'angle est déterminée selon l'EN 1993-1-8 Cl. 4.5.3. Les contraintes sont calculées à partir des contraintes dans l'élément de soudure. Le moment de flexion autour de l'axe longitudinal de la soudure n'est pas pris en compte.
Taux de travail de la soudure
où :
- σw,Ed – contrainte équivalente dans la soudure
- σw,Rd – résistance de la soudure
- βw – facteur de corrélation (EN 1993-1-8 – Tableau 4.1)
- fu – résistance ultime, choisie comme la plus faible des deux matériaux de base connectés ou selon le matériau choisi par l'utilisateur
- γM2 – coefficient de sécurité (EN 1993-1-8 – Tableau 2.1 ; modifiable dans la configuration du code)
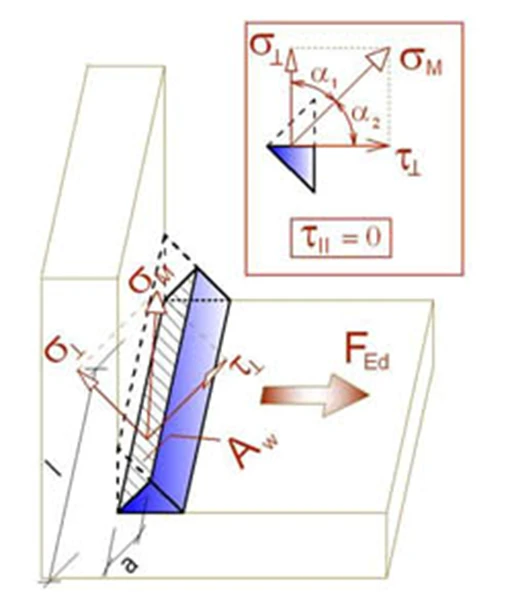
- σ┴, τ┴, τ‖ – contraintes dans la soudure selon la figure ci-dessous :
Toutes les valeurs requises pour la vérification sont imprimées dans des tableaux. Ut est le taux de travail de l'élément le plus sollicité. Comme la redistribution plastique de la contrainte dans la soudure est utilisée, il s'agit du taux de travail déterminant. Utc fournit des informations sur le taux de travail le long de la longueur de la soudure. Il s'agit du rapport entre la contrainte réelle à tous les éléments de la soudure et la résistance de calcul de la contrainte sur toute la longueur de la soudure.

Le diagramme de contrainte équivalente dans la soudure montre la contrainte suivante :
Soudures bout à bout
Les soudures peuvent être spécifiées comme des soudures bout à bout. Une pénétration complète est considérée pour les soudures bout à bout, et par conséquent ces soudures ne sont pas vérifiées.
Dispositions constructives
L'épaisseur minimale de plaque des assemblages soudés est vérifiée selon l'EN 1993-1-8 – 4.1(1) :
- Pour les profils creux en acier, l'épaisseur de plaque doit être d'au moins 2,5 mm
- Pour les autres plaques, l'épaisseur de plaque doit être d'au moins 4 mm
L'épaisseur maximale de gorge des soudures d'angle est vérifiée pour les plaques parallèles. Une erreur est émise, une telle soudure n'est pas réalisable en raison de contraintes géométriques.
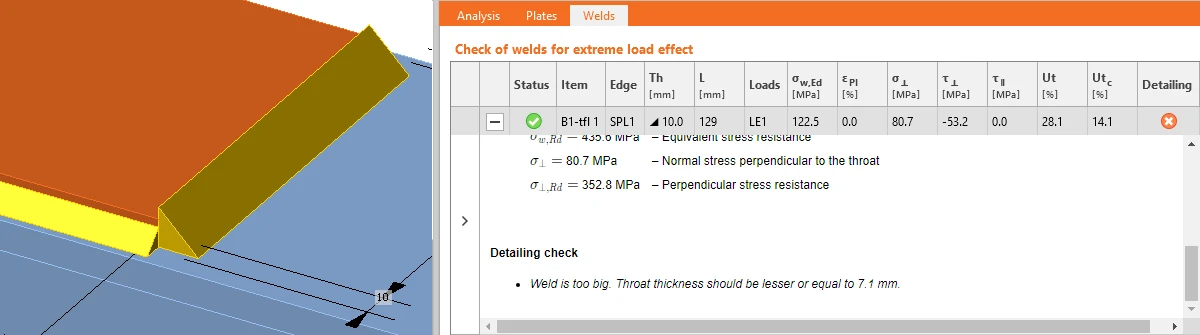
L'épaisseur minimale de gorge des soudures d'angle doit être d'au moins 3 mm selon l'EN 1993-1-8 – 4.5.2(2). Une erreur est émise lorsque cette exigence n'est pas satisfaite.
Un avertissement est émis lorsque l'épaisseur de gorge de la soudure est supérieure à l'exigence de la DIN EN 1993-1-8 – NA à 4.5.2 :
où :
- – épaisseur de gorge de la soudure
- – épaisseur de la plaque connectée la plus épaisse
- les unités doivent être en [mm]
Une information est émise lorsque l'épaisseur de gorge de la soudure est inférieure à l'exigence de ductilité minimale des assemblages soudés dans la FprEN 1993-1-8:2023 – 6.9(4). Cette exigence est vérifiée pour les soudures d'angle à double face par :
où :
- – épaisseur de gorge de la soudure
- – épaisseur de la plaque connectée par le bord
- – facteur de corrélation de la soudure
- – coefficient de sécurité pour les boulons et les soudures ; modifiable dans la configuration du code
- – limite d'élasticité de la plaque
- – résistance ultime de la soudure
- – coefficient de sécurité pour les plaques ; modifiable dans la configuration du code
L'épaisseur de gorge de la soudure pour une soudure d'angle à simple face est deux fois plus grande que celle pour une soudure d'angle à double face.